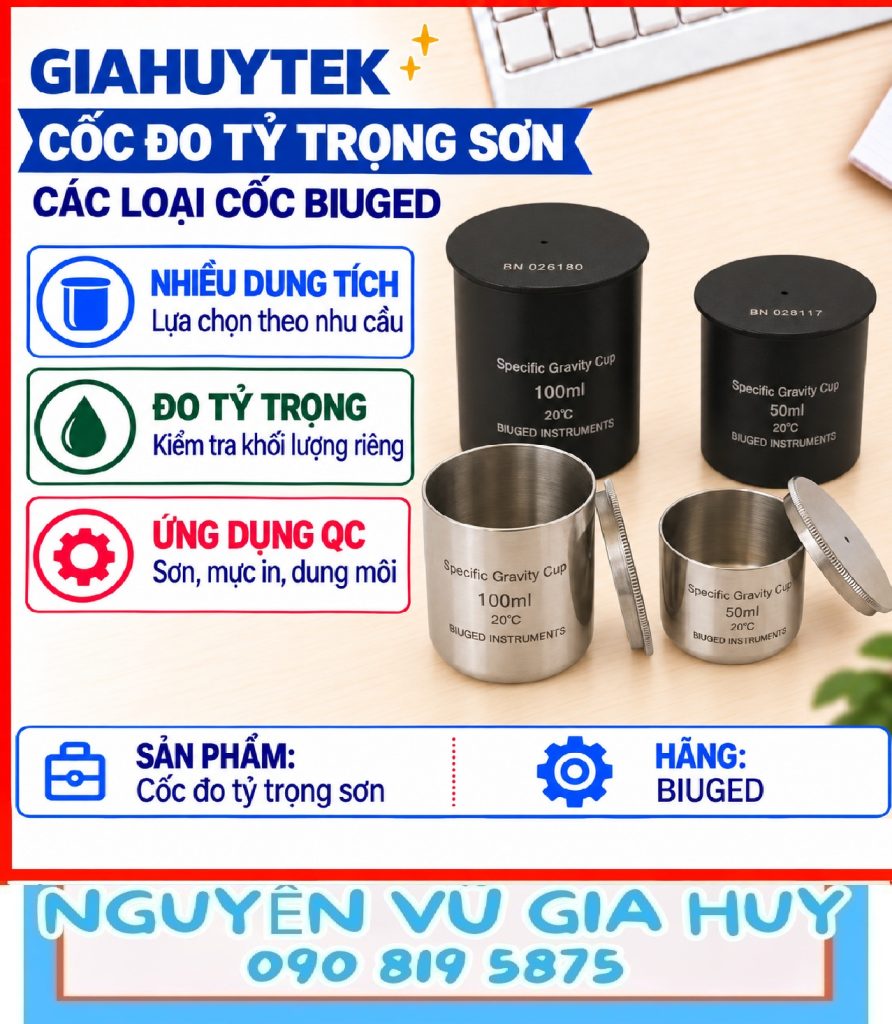
Hướng dẫn sử dụng cốc đo tỷ trọng sơn đúng cách
Cốc đo tỷ trọng sơn Biuged model 296-5
Cốc đo tỷ trọng sơn Biuged model 296/3
Hướng dẫn sử dụng cốc đo tỷ trọng sơn trong phòng thí nghiệm và sản xuất: cách chuẩn bị, thao tác đo, tính kết quả và lưu ý tránh sai số.
Nếu cùng một công thức sơn nhưng mỗi mẻ lại cho ra độ phủ, độ nhớt hoặc cảm giác thi công khác nhau, rất có thể bạn cần kiểm tra lại tỷ trọng sơn. Trong đó, cốc đo tỷ trọng sơn là dụng cụ đơn giản nhưng cực kỳ hữu ích để kiểm soát chất lượng nguyên liệu, bán thành phẩm và thành phẩm ngay tại phòng thí nghiệm hoặc khu vực sản xuất.
Bài viết này hướng dẫn chi tiết cách sử dụng cốc đo tỷ trọng, những lỗi thường gặp khi đo và các lưu ý thực tế để kết quả ổn định, dễ đối chiếu giữa các mẻ sơn.
Cốc đo tỷ trọng sơn là gì?
Cốc đo tỷ trọng sơn là dụng cụ dùng để xác định khối lượng riêng hoặc tỷ trọng của sơn, dung môi, vecni, mực in và một số chất lỏng công nghiệp khác.
Về cơ bản, cốc có dung tích xác định. Khi đổ đầy mẫu vào cốc và cân khối lượng mẫu, người vận hành có thể tính được tỷ trọng theo công thức:
Tỷ trọng=Thể tıˊch coˆˊcKhoˆˊi lượng maˆ˜u
Trong sản xuất sơn, chỉ số này giúp trả lời nhanh các câu hỏi rất thực tế:
- Mẻ sơn hôm nay có đúng theo tiêu chuẩn nội bộ không?
- Hàm lượng dung môi, bột màu, chất độn có đang lệch không?
- Nguyên liệu đầu vào có ổn định giữa các lô không?
- Có sai lệch trong quá trình pha loãng, khuấy trộn hoặc bổ sung phụ gia không?
Nói ngắn gọn, đo tỷ trọng không chỉ là thao tác trong phòng lab. Đây là một bước kiểm soát chất lượng quan trọng trong cả quá trình sản xuất.
Vì sao cần đo tỷ trọng sơn trong phòng thí nghiệm và sản xuất?
Trong thực tế, nhiều nhà máy chỉ chú ý đến độ nhớt, màu sắc hoặc thời gian khô mà bỏ qua tỷ trọng. Tuy nhiên, tỷ trọng lại là chỉ số rất nhạy với thay đổi thành phần công thức.
Kiểm soát chất lượng nguyên liệu đầu vào
Dung môi, nhựa, phụ gia hoặc paste màu nếu có tỷ trọng lệch so với thông số kỹ thuật có thể ảnh hưởng trực tiếp đến công thức pha chế.
Ví dụ:
- Dung môi bị lẫn nước.
- Nhựa có hàm lượng rắn thay đổi.
- Phụ gia hoặc chất độn không đồng nhất giữa các lô.
- Paste màu bị lắng, chưa được khuấy đều trước khi cấp vào sản xuất.
Đo tỷ trọng giúp phát hiện sớm các bất thường này trước khi đưa nguyên liệu vào mẻ lớn.
Theo dõi độ ổn định giữa các mẻ sơn
Với cùng một mã sản phẩm, tỷ trọng giữa các mẻ nên nằm trong khoảng kiểm soát đã được thiết lập. Nếu kết quả lệch nhiều, người phụ trách QC hoặc sản xuất cần kiểm tra lại:
- Công thức cân liệu.
- Thứ tự nạp nguyên liệu.
- Thời gian khuấy.
- Nhiệt độ mẫu.
- Tình trạng lắng hoặc bọt khí trong sơn.
Hạn chế sai số khi đóng gói và tính định mức
Tỷ trọng ảnh hưởng đến quy đổi giữa khối lượng và thể tích. Nếu tỷ trọng không ổn định, việc đóng gói theo lít hoặc tính định mức tiêu hao có thể bị sai lệch.
Điều này đặc biệt quan trọng với:
- Sơn nước.
- Sơn dung môi.
- Sơn công nghiệp.
- Sơn epoxy.
- Sơn PU.
- Vecni, mực in và dung môi pha sơn.
Các loại cốc đo tỷ trọng sơn thường dùng
Tùy theo tiêu chuẩn nội bộ, loại mẫu và độ chính xác yêu cầu, doanh nghiệp có thể sử dụng nhiều loại cốc đo tỷ trọng khác nhau.
| Loại cốc đo tỷ trọng | Đặc điểm | Ứng dụng phù hợp |
|---|---|---|
| Cốc đo tỷ trọng kim loại | Bền, dễ vệ sinh, chịu va đập tốt | Nhà máy sơn, khu vực sản xuất, QC nhanh |
| Cốc đo tỷ trọng inox | Chống ăn mòn tốt, dùng được với nhiều loại dung môi | Sơn dung môi, hóa chất, mực in |
| Cốc tỷ trọng có nắp tràn | Giúp loại bỏ phần mẫu dư, hạn chế khoảng rỗng | Phòng thí nghiệm, kiểm tra cần độ lặp lại cao |
| Cốc tỷ trọng dung tích nhỏ | Tiết kiệm mẫu, thao tác nhanh | Mẫu thử R&D, mẫu đắt tiền, kiểm tra nhanh |
| Cốc tỷ trọng dung tích lớn | Đại diện mẫu tốt hơn nhưng cần nhiều mẫu hơn | Kiểm soát sản xuất, mẫu có độ không đồng nhất cao |
Không có loại cốc nào “tốt nhất cho mọi trường hợp”. Quan trọng là chọn đúng cốc cho loại mẫu, phương pháp đo và mức sai số cho phép.
Chuẩn bị trước khi sử dụng cốc đo tỷ trọng sơn
Muốn kết quả đo đáng tin, khâu chuẩn bị phải được làm kỹ. Đây là phần dễ bị xem nhẹ nhất nhưng lại gây sai số nhiều nhất.
Kiểm tra tình trạng cốc đo
Trước khi đo, hãy kiểm tra nhanh:
- Cốc có sạch không?
- Bên trong có còn sơn khô, dung môi hoặc cặn mẫu cũ không?
- Thành cốc có bị móp, méo hoặc trầy xước nặng không?
- Nắp cốc có khớp đúng vị trí không?
- Lỗ thoát hoặc khe tràn có bị tắc không?
Một chiếc cốc bị móp hoặc còn bám mẫu cũ sẽ làm thay đổi thể tích thực tế, từ đó khiến kết quả tỷ trọng không còn chính xác.
Chuẩn bị cân đo phù hợp
Cân dùng để đo tỷ trọng cần có độ chính xác phù hợp với dung tích cốc và yêu cầu kiểm soát của doanh nghiệp.
Nên lưu ý:
- Đặt cân trên mặt phẳng chắc chắn.
- Tránh nơi có gió mạnh, rung động hoặc gần máy móc đang hoạt động.
- Kiểm tra cân đã được cân bằng và hiệu chuẩn theo quy trình nội bộ.
- Không đặt mẫu nóng, lạnh bất thường trực tiếp lên cân nếu có thể gây ảnh hưởng kết quả.
Chuẩn bị mẫu sơn hoặc dung môi
Mẫu trước khi đo cần đại diện cho toàn bộ lô hoặc mẻ sản xuất.
Với sơn, cần:
- Khuấy đều để phân tán đồng nhất bột màu, chất độn, nhựa và dung môi.
- Tránh khuấy quá mạnh làm cuốn nhiều bọt khí.
- Nếu mẫu có nhiều bọt, nên để ổn định theo thời gian quy định trước khi đo.
- Lấy mẫu ở vị trí phù hợp, không chỉ lấy phần trên bề mặt nếu sơn có hiện tượng lắng.
Với dung môi dễ bay hơi:
- Đậy kín chai mẫu khi chưa đo.
- Thao tác nhanh.
- Làm việc ở nơi thông thoáng.
- Tuân thủ quy định an toàn hóa chất và phòng cháy chữa cháy.
Ổn định nhiệt độ mẫu
Nhiệt độ có thể làm thay đổi thể tích và tỷ trọng chất lỏng. Vì vậy, nếu quy trình có quy định nhiệt độ thử, cần để cốc và mẫu đạt về nhiệt độ đó trước khi đo.
Trong sản xuất, điều quan trọng không chỉ là đo đúng một lần, mà là đo nhất quán giữa nhiều lần. Nếu hôm nay đo mẫu ở nhiệt độ cao, hôm sau đo ở nhiệt độ thấp, kết quả rất khó so sánh chính xác.
Hướng dẫn sử dụng cốc đo tỷ trọng sơn từng bước
Dưới đây là quy trình thao tác thực tế, phù hợp cho cả phòng thí nghiệm và kiểm tra nhanh trong sản xuất.
Bước 1: Làm sạch và lau khô cốc
Trước khi cân, cốc phải sạch và khô hoàn toàn.
Không nên để:
- Giọt dung môi còn sót lại trong cốc.
- Cặn sơn khô bám ở đáy hoặc miệng cốc.
- Bụi, xơ vải hoặc tạp chất bám trên nắp.
Nếu vừa rửa cốc xong, hãy lau khô bằng khăn sạch không xơ hoặc để khô tự nhiên trong điều kiện phù hợp.
Bước 2: Cân cốc rỗng
Đặt cốc rỗng cùng nắp lên cân. Khi chỉ số ổn định, ghi lại khối lượng cốc rỗng.
Ký hiệu thường dùng:
- m1: Khối lượng cốc rỗng.
- Đơn vị: g hoặc kg tùy quy trình.
Mẹo thực tế: Nên ghi mã số cốc đo nếu phòng lab sử dụng nhiều cốc cùng lúc. Không nên dùng lẫn nắp của cốc này với thân cốc khác nếu thiết kế yêu cầu đồng bộ.
Bước 3: Rót mẫu vào cốc
Rót mẫu từ từ vào cốc để hạn chế bọt khí. Với cốc có thiết kế tràn, nên rót đến khi mẫu tràn nhẹ qua miệng hoặc lỗ thoát.
Cần tránh:
- Rót quá nhanh làm cuốn khí.
- Để khoảng rỗng trong cốc.
- Để bọt lớn mắc bên trong mẫu.
- Gõ mạnh vào cốc gây thay đổi trạng thái mẫu hoặc làm bắn mẫu ra ngoài.
Nếu mẫu là sơn có độ nhớt cao, thao tác cần chậm hơn để mẫu lấp đầy đều toàn bộ thể tích cốc.
Bước 4: Đậy nắp đúng vị trí
Đặt nắp cốc đúng cách để phần mẫu dư thoát ra ngoài qua khe hoặc lỗ tràn nếu có. Đây là bước giúp thể tích mẫu trong cốc đạt đúng dung tích thiết kế.
Sau khi đậy nắp:
- Kiểm tra nắp đã khít chưa.
- Lau sạch phần mẫu thừa bên ngoài.
- Không lau vào trong lỗ thoát theo cách làm hút bớt mẫu ra khỏi cốc.
- Không để mẫu dính ở thành ngoài vì sẽ làm tăng khối lượng cân.
Bước 5: Cân cốc chứa mẫu
Đặt cốc đã chứa mẫu lên cân. Chờ chỉ số ổn định rồi ghi lại khối lượng.
Ký hiệu:
- m2: Khối lượng cốc chứa mẫu.
Khối lượng mẫu được tính:
m=m2−m1
Trong đó:
- m: Khối lượng mẫu.
- m1: Khối lượng cốc rỗng.
- m2: Khối lượng cốc chứa mẫu.
Bước 6: Tính tỷ trọng sơn
Nếu biết thể tích cốc là V, tỷ trọng hoặc khối lượng riêng được tính theo công thức:
ρ=Vm
Trong đó:
- ρ: Khối lượng riêng của mẫu.
- m: Khối lượng mẫu.
- V: Thể tích cốc.
Ví dụ đơn giản:
| Thông số | Giá trị |
|---|---|
| Khối lượng cốc rỗng m1 | 150 g |
| Khối lượng cốc chứa mẫu m2 | 250 g |
| Khối lượng mẫu m | 100 g |
| Thể tích cốc V | 100 ml |
| Tỷ trọng mẫu | 1.00 g/ml |
Nếu sử dụng cốc có dung tích và bảng quy đổi riêng, hãy tính theo hướng dẫn của nhà sản xuất hoặc quy trình nội bộ đang áp dụng.
Bảng lỗi thường gặp khi đo tỷ trọng sơn và cách xử lý
Trong phòng lab và sản xuất, sai số thường không đến từ công thức tính mà đến từ thao tác. Bảng dưới đây giúp bạn kiểm tra nhanh nguyên nhân.
| Vấn đề gặp phải | Nguyên nhân thường gặp | Cách xử lý |
|---|---|---|
| Kết quả tỷ trọng cao bất thường | Mẫu dính bên ngoài cốc, cặn mẫu cũ, cân chưa ổn định | Lau sạch bên ngoài, vệ sinh cốc, kiểm tra lại cân |
| Kết quả tỷ trọng thấp bất thường | Có bọt khí, cốc chưa đầy, mẫu bị bay hơi dung môi | Rót lại mẫu, thao tác chậm, đo nhanh với mẫu dễ bay hơi |
| Kết quả giữa hai lần đo lệch nhiều | Nhiệt độ khác nhau, mẫu chưa khuấy đều, lấy mẫu không đại diện | Ổn định nhiệt độ, khuấy lại mẫu, chuẩn hóa vị trí lấy mẫu |
| Sơn tràn nhiều khi đậy nắp | Rót quá đầy hoặc đậy nắp quá nhanh | Rót vừa đủ, đậy nắp đều tay |
| Mẫu khó làm sạch khỏi cốc | Sơn khô nhanh, dung môi rửa không phù hợp | Vệ sinh ngay sau khi đo, chọn dung môi tương thích |
Lưu ý khi dùng cốc đo tỷ trọng trong sản xuất sơn
Khác với phòng thí nghiệm, môi trường sản xuất thường có nhiều yếu tố gây nhiễu: nhiệt, bụi, rung, thời gian gấp và mẫu không đồng nhất. Vì vậy, cần chuẩn hóa thao tác càng nhiều càng tốt.
Giữ cách lấy mẫu nhất quán
Nếu mỗi ca lấy mẫu một kiểu, kết quả sẽ khó so sánh. Nên thống nhất:
- Lấy mẫu ở công đoạn nào.
- Lấy ở vị trí nào trong bồn.
- Lấy sau bao lâu kể từ khi khuấy.
- Lấy bao nhiêu mẫu.
- Có lọc, khử bọt hoặc để ổn định mẫu hay không.
Kiểm soát nhiệt độ và thời gian đo
Với cùng một sản phẩm, nên duy trì điều kiện đo gần giống nhau giữa các lần kiểm tra. Nếu nhiệt độ mẫu khác đáng kể, cần ghi chú vào phiếu kết quả.
Trong sản xuất, một dòng ghi chú như “mẫu còn nóng sau phân tán” có thể giúp tránh hiểu nhầm rằng mẻ sơn bị sai công thức.
Cẩn trọng với sơn và dung môi dễ bay hơi
Với sơn dung môi hoặc dung môi pha sơn, cần thao tác nhanh nhưng không cẩu thả.
Nên thực hiện:
- Đậy kín chai mẫu trước và sau khi lấy mẫu.
- Tránh để mẫu mở nắp lâu.
- Không đo gần nguồn nhiệt, tia lửa hoặc khu vực có nguy cơ cháy nổ.
- Mang đầy đủ kính, găng tay và phương tiện bảo hộ theo quy định.
Vệ sinh cốc ngay sau khi đo
Đừng để sơn khô trong cốc. Lớp sơn khô mỏng cũng có thể làm sai kết quả những lần đo sau.
Quy trình vệ sinh nên gồm:
- Đổ bỏ mẫu theo quy định xử lý chất thải.
- Rửa cốc bằng dung môi tương thích.
- Lau sạch nắp, miệng cốc, lỗ tràn.
- Làm khô hoàn toàn.
- Cất cốc trong hộp hoặc khu vực sạch, tránh va đập.
Khi nào cần kiểm tra lại kết quả đo tỷ trọng?
Không phải kết quả bất thường nào cũng có nghĩa là mẻ sơn hỏng. Trước khi kết luận, nên kiểm tra lại các yếu tố sau:
- Mẫu có bọt khí không?
- Mẫu đã được khuấy đồng nhất chưa?
- Cốc có sạch và khô không?
- Cốc có bị móp méo không?
- Cân có đang đặt ở vị trí ổn định không?
- Nhiệt độ mẫu có khác với điều kiện chuẩn không?
- Có nhầm lẫn giữa các loại cốc hoặc nắp cốc không?
- Người đo có ghi đúng đơn vị và dung tích cốc không?
Nếu sau khi đo lại đúng quy trình mà kết quả vẫn lệch, lúc đó mới nên đánh giá đến nguyên nhân công thức, nguyên liệu hoặc quá trình sản xuất.
Mẫu biểu ghi kết quả đo tỷ trọng sơn
Doanh nghiệp có thể sử dụng biểu mẫu đơn giản dưới đây để thống nhất ghi nhận dữ liệu.
| Ngày đo | Mã sản phẩm | Số mẻ | Nhiệt độ mẫu | Khối lượng cốc rỗng | Khối lượng cốc + mẫu | Tỷ trọng | Người đo | Ghi chú |
|---|---|---|---|---|---|---|---|---|
Một biểu mẫu rõ ràng sẽ giúp truy xuất nhanh khi cần so sánh giữa các mẻ hoặc xử lý khiếu nại chất lượng.
Cách chọn cốc đo tỷ trọng phù hợp cho nhà máy sơn
Khi chọn cốc đo tỷ trọng, đừng chỉ nhìn vào giá. Hãy xem xét nhu cầu sử dụng thực tế.
Nên chọn theo loại mẫu
- Sơn nước: ưu tiên cốc dễ vệ sinh, chống ăn mòn tốt.
- Sơn dung môi: chọn vật liệu tương thích với dung môi, nắp kín, thao tác nhanh.
- Sơn độ nhớt cao: nên chọn cốc dễ rót, dễ làm sạch.
- Dung môi: cần hạn chế bay hơi và thao tác trong điều kiện an toàn.
- Mực in, vecni: ưu tiên độ lặp lại và khả năng vệ sinh sau đo.
Nên chọn theo môi trường sử dụng
- Phòng thí nghiệm: ưu tiên độ chính xác, khả năng lặp lại, có thể theo tiêu chuẩn nội bộ hoặc tiêu chuẩn thử nghiệm.
- Khu vực sản xuất: ưu tiên độ bền, thao tác nhanh, dễ làm sạch, ít hư hỏng khi dùng thường xuyên.
- R&D: ưu tiên loại dung tích nhỏ nếu mẫu ít hoặc mẫu thử nghiệm có chi phí cao.
Nên chọn theo quy trình kiểm soát chất lượng
Nếu doanh nghiệp đã có quy trình QC rõ ràng, hãy chọn loại cốc tương thích với:
- Dung tích quy định.
- Đơn vị báo cáo.
- Sai số cho phép.
- Tần suất đo.
- Loại cân hiện có.
- Phương pháp vệ sinh sau thử nghiệm.
